
Etapy regeneracji form po napawaniu laserowym — od przygotowania powierzchni do kontroli wymiarów
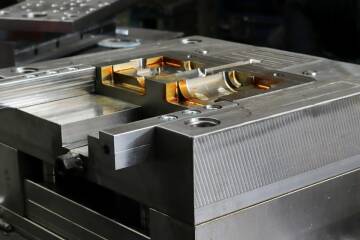
Regeneracja form wtryskowych, wykrojników i części maszyn po napawaniu laserowym przywraca geometrię oraz funkcjonalność zużytych elementów narzędziowych bez konieczności ich wymiany. Proces ten łączy precyzyjne nanoszenie materiału z obróbką mechaniczną i restrykcyjną kontrolą wymiarów. Takie podejście skraca przestoje produkcyjne w branżach motoryzacyjnej, AGD oraz narzędziowej, gdzie każdy dzień opóźnienia generuje koszty.
Kiedy regeneracja form po napawaniu ma sens?
Taki zabieg przynosi najlepsze efekty przy lokalnym zużyciu krawędzi, niewielkich wykruszeniach i mikropęknięciach powierzchni. W naszej praktyce produkcyjnej w Łodzi obserwujemy, że regeneracja sprawdza się przy ubytkach rzędu kilku milimetrów, o ile wewnętrzna struktura rdzenia pozostaje nienaruszona. Rozległe pęknięcia strukturalne lub silne zmęczenie materiału zazwyczaj wymuszają wykonanie nowego elementu. Wymiana całej formy to jednak ostateczność, której często można uniknąć.
Jak przygotować detal przed obróbką?
Proces wymaga w pierwszej kolejności mechanicznego usunięcia resztek tworzywa sztucznego, tlenków oraz innych zanieczyszczeń produkcyjnych. Następnie detal odtłuszcza się acetonem, a uszkodzone fragmenty frezuje do zdrowego podłoża. Zanim rozpocznie się napawanie laserowe, technik wykonuje szczegółowe pomiary geometrii w systemie 3D. Pozwala to precyzyjnie określić wymaganą grubość napoiny. Czasami konieczne jest również wstępne podgrzanie stali do 200–300°C w celu redukcji naprężeń.
Dobór materiału dodatkowego i parametrów lasera
Rodzaj użytego drutu lub proszku metalicznego musi ściśle odpowiadać składowi stali bazowej, na przykład popularnym stopom narzędziowym H13 czy P20. W literaturze fachowej parametry sprzętu wynoszą zazwyczaj 1400–2000 W mocy i 6–18 mm/s prędkości posuwu, jednak w rzeczywistości zależą one wprost od gatunku spawanego metalu. Optymalizacja tych wartości pozwala uzyskać jednorodną strukturę o twardości przekraczającej 50 HRC. Głównym celem inżynierów pozostaje całkowite uniknięcie mikropęknięć w powłoce.
Ochrona formy przed odkształceniami termicznymi
Skupiona wiązka generuje znacznie mniejsze obciążenie termiczne niż tradycyjne metody spawania TIG czy MIG. W przypadku wielu delikatnych form narzędziowych strefa wpływu ciepła może wynosić zaledwie 100–200 µm, co skutecznie chroni detal przed wykrzywieniem. Jako specjaliści od obróbki CNC wiemy, że precyzyjne nałożenie materiału w osłonie argonu mocno ułatwia późniejsze skrawanie. Dokładność na tym etapie decyduje o ostatecznej jakości powierzchni roboczej.
Kiedy stosuje się frezowanie 5-osiowe i toczenie?
Odbudowa powłoki to w przemyśle zazwyczaj etap pośredni między początkową diagnostyką a obróbką mechaniczną zdejmującą naddatek. Po nałożeniu nowej warstwy metalu detale trafiają na frezowanie 5-osiowe, toczenie CNC lub precyzyjną obróbkę elektroerozyjną. Wykorzystanie zaawansowanych maszyn, takich jak posiadane przez nas centra sterowane numerycznie marek DMG czy Mikron, przyspiesza ten proces. Dzięki temu można dokładnie odtworzyć najbardziej skomplikowane gniazda formujące i krawędzie tnące wykrojników.
Rola kontroli 3D na zakończenie procesu
Po zdjęciu największej warstwy naddatku obróbka zgrubna ustępuje miejsca starannemu szlifowaniu płaszczyzn i wałków. Następnie przeprowadzana jest kontrola wymiarów na maszynach pomiarowych 3D z dokładnością do 0,003 mm. Zgodność z certyfikatem PN-EN ISO 9001, którym dysponuje nasza spółka Adex-met, potwierdza skuteczność systemu zarządzania w utrzymaniu wysokich standardów realizowanych usług. Jeśli planujesz odnowienie zużytych części narzędziowych, warto sprawdzić możliwości naszego parku maszynowego.
Co zapamiętać z całego cyklu technologicznego?
Zabiegi naprawcze przywracają pełną sprawność detalu przy uszkodzeniach powierzchniowych, zachowując oryginalne parametry mechaniczne materiału. W branży produkcyjnej każdą taką sytuację ocenia się indywidualnie na podstawie pomiarów geometrii oraz specyfiki pracy danego narzędzia. Najważniejsze wnioski prezentują się następująco:
- Odbudowa sprawdza się przy płytkich ubytkach, a traci sens przy pęknięciach wewnątrz rdzenia.
- Właściwości użytego proszku i ustawienia sprzętu zawsze dobiera się do gatunku obrabianej stali.
- Wąska strefa wpływu ciepła chroni kształt przed niepożądanym odkształceniem termicznym.
- Odzyskanie pełnej sprawności wymaga integracji naprawy z późniejszym frezowaniem oraz obróbką EDM.
Regeneracja po napawaniu laserowym przywraca geometrię i funkcjonalność form, wykrojników oraz części maszyn przy lokalnym zużyciu i niewielkich ubytkach. Kluczowe są przygotowanie powierzchni, dobór materiału i parametrów, a także obróbka wykańczająca oraz kontrola 3D. Przy pęknięciach strukturalnych lub głębokim zmęczeniu materiału częściej potrzebna jest wymiana elementu.
FAQ
Kiedy regeneracja po napawaniu laserowym ma największy sens?
Największy sens ma przy lokalnym zużyciu, wykruszeniach krawędzi i płytkich ubytkach, gdy rdzeń elementu pozostaje nienaruszony. Taka naprawa pozwala odzyskać geometrię bez wymiany całej formy lub narzędzia. Przy rozległych pęknięciach strukturalnych skuteczniejsza bywa nowa część.
Jak przygotowuje się formę lub wykrojnik przed napawaniem laserowym?
Najpierw usuwa się resztki tworzywa, tlenki i inne zanieczyszczenia, a potem odtłuszcza detal oraz frezuje uszkodzone miejsca do zdrowego podłoża. Następnie wykonuje się pomiary 3D, aby określić wymaganą grubość napoiny. W niektórych przypadkach stosuje się też wstępne podgrzanie stali.
Od czego zależy dobór materiału dodatkowego do napawania?
Dobór zależy od gatunku stali bazowej, rodzaju zużycia i wymaganych własności warstwy napawanej. Materiał dodatkowy musi być zgodny ze składem i zachowaniem podłoża, aby ograniczyć ryzyko mikropęknięć. Znaczenie mają też parametry mocy, posuwu i ilości wprowadzanego ciepła.
Dlaczego napawanie laserowe zmniejsza ryzyko odkształceń?
Napawanie laserowe wprowadza ciepło bardzo miejscowo, więc strefa wpływu ciepła jest znacznie mniejsza niż przy klasycznym spawaniu. Dzięki temu detal zachowuje kształt, a ryzyko wykrzywienia formy lub wykrojnika spada. To ważne szczególnie przy precyzyjnych elementach narzędziowych.
Kiedy po napawaniu potrzebne jest frezowanie, toczenie lub elektroerozja?
Obróbka mechaniczna jest potrzebna po odbudowie warstwy, gdy trzeba usunąć naddatek i odzyskać dokładną geometrię. Frezowanie 5-osiowe, toczenie CNC i elektroerozja pozwalają odtworzyć gniazda, krawędzie tnące i inne precyzyjne powierzchnie. Dopiero po takim etapie detal można uznać za gotowy do pracy.
