
Jak przebiega obróbka frezarska form wtryskowych od projektu do kontroli wymiarów
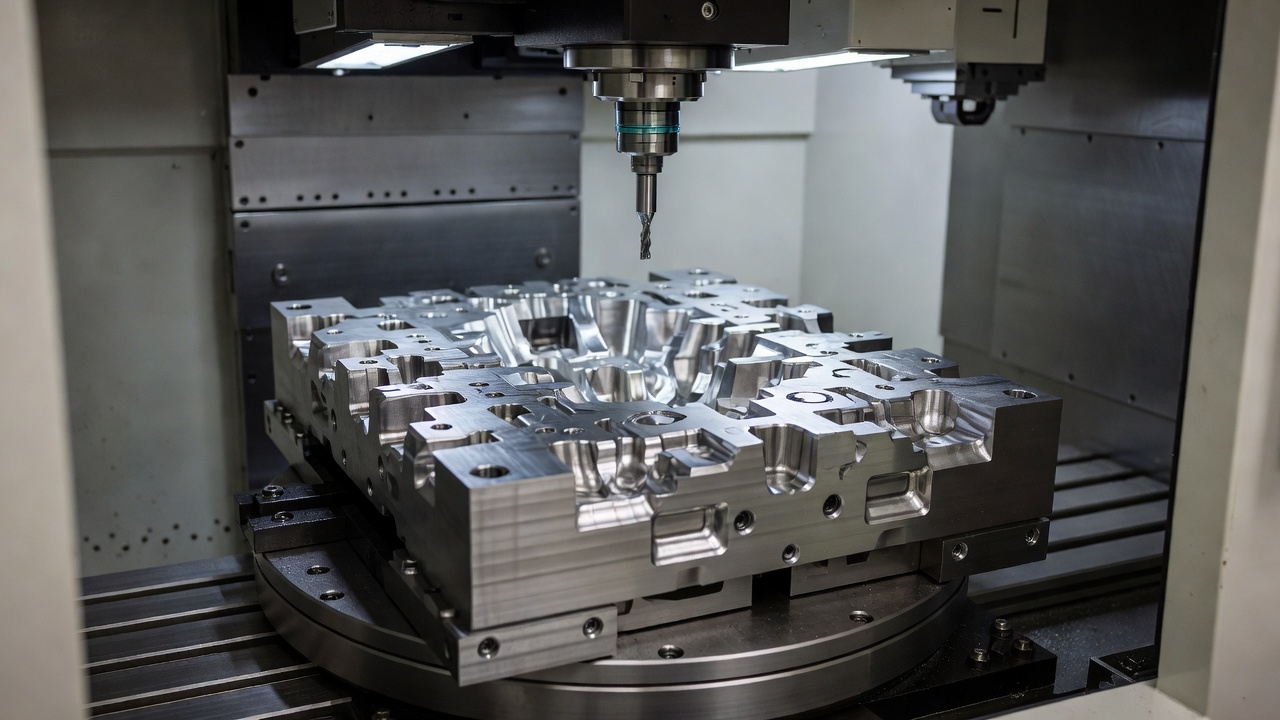
Odtworzenie lub stworzenie od podstaw geometrii formy wtryskowej wymaga ścisłej kontroli wymiarów. Proces ten łączy precyzyjną ocenę zużycia narzędzia z zaawansowaną obróbką ubytków, aby detal spełniał rygorystyczne normy przemysłowe.
Dlaczego ocena zużycia formy jest pierwszym krokiem?
Inspekcja narzędzia pozwala zlokalizować defekty powłoki rzędu setnych części milimetra. Szczegółowa analiza obejmuje powierzchnie robocze, szczelność układów chłodzenia oraz geometrię elementów prowadzących. To właśnie odchyłki na powierzchniach podziału, prowadnicach i zamkach powodują wypływki lub niedolewy w procesie wtrysku.
Zanim rozpocznie się frezowanie cnc, specjaliści określają dokładny zakres ubytków. Obrazowanie wizualne i pomiarowe wyznacza mapę stref wymagających odbudowy przed dalszą pracą.
Odtwarzanie powierzchni w oprogramowaniu CAD/CAM
Inżynierowie na podstawie dokumentacji technicznej formy lub chmury punktów ze skanera budują cyfrowy model bryłowy. Na tym etapie odtwarza się brakujące powierzchnie bazując na wymiarach referencyjnych, co umożliwia bezpieczne wygenerowanie ścieżek narzędzia. Oprogramowanie obróbcze dobiera właściwe strategie zgrubne i wykańczające. Technolog od razu rezerwuje niezbędne naddatki materiałowe pod hartowanie. Cyfrowa symulacja przejazdów głowicy całkowicie redukuje ryzyko kolizji wrzeciona z materiałem.
Kiedy obróbka pięcioosiowa staje się niezbędna?
Zastosowanie centrów pięcioosiowych rozwiązuje problem głębokich kieszeni i skomplikowanych podcięć formy, gdzie klasyczna kinematyka trójosiowa zawodzi. Pochylenie detalu lub stołu roboczego w jednym zamocowaniu eliminuje błędy pozycjonowania rzędu kilku mikrometrów, towarzyszące wielokrotnemu przepinaniu bazy. Pracując w ten sposób, można stosować krótsze i sztywniejsze oprawki. Wibracje podczas skrawania spadają drastycznie, co wprost podnosi jakość ścian bocznych gniazda. Jako specjaliści realizujący zlecenia dla branży motoryzacyjnej wiemy, że unikanie dodatkowych operacji ślusarskich radykalnie skraca cykl produkcyjny.
Jak łączyć frezowanie z laserem i elektroerozją?
Profesjonalna regeneracja formy wymaga sekwencyjnego łączenia technologii ubytkowych z przyrostowymi. Napawanie wiązką lasera buduje nową strukturę na wytartych krawędziach przy niskim wpływie ciepła, a następnie obrabiarka zdejmuje naddatek spoiny i formuje docelowy wymiar gniazda. Wybrania o minimalnych promieniach naroży, niedostępne dla frezów palcowych, wycina drążarka drutowa. Zamknięcie tych wszystkich procesów w obrębie jednego zintegrowanego cyklu eliminuje konieczność żmudnego, powtórnego bazowania płyt. Utrzymanie jednej referencji wymiarowej minimalizuje przestoje narzędzia.
Kontrola 3D po obróbce i weryfikacja dokładności
Finalne sprawdzanie wyfrezowanej matrycy opiera się na użyciu skanerów optycznych lub sond dotykowych maszyn współrzędnościowych. Realizując zlecenia w Adex-met, opieramy weryfikację na pomiarach 3D z dokładnością do 0,003 mm, co bezbłędnie potwierdza zgodność bryły z modelem cyfrowym. Wygenerowana mapa odchyleń błyskawicznie demaskuje strefy wystające poza ramy tolerancji. Operator koryguje mikrobłędy jeszcze przed mechanicznym zmontowaniem pakietu formy. Wychwycenie nieścisłości w metrologii zapobiega wielotysięcznym stratom wynikającym ze wstrzymania prób wtryskowych.
Co decyduje o ryzyku poprawek podczas obróbki?
Prawdopodobieństwo uchybień rośnie przy detalach wymagających spasowania elementów ruchomych poniżej 0,01 mm. Krytyczną rolę gra zachowanie absolutnej płaskości głównych powierzchni bazowych, decydujących o szczelnym domykaniu połówek narzędzia. Zbyt ostra chropowatość części formującej (np. powyżej parametru Ra 0,2) wywołuje zjawisko klinowania się polimeru. Minimalizacja tego ryzyka opiera się na ścisłych zasadach:
- właściwy dobór parametrów skrawania dla twardych stali narzędziowych,
- tłumienie drgań dzięki sztywnemu mocowaniu bryły,
- ocena zużycia płytek z węglika bezpośrednio przed finalnym przejściem,
- uwzględnienie mikroskurczu i rozszerzalności termicznej surowca.
Co zapamiętać o regeneracji skomplikowanych gniazd?
Zintegrowana technologia diagnostyki i obróbki skrawaniem potrafi przywrócić pierwotną geometrię bez budowania formy od zera. Jeśli planujesz serwis parku maszynowego, warto sprawdzić możliwości weryfikacji wymiarowej przed decyzją o złomowaniu narzędzia. Gwarancję niezawodności całego zabiegu stanowią trzy fundamenty:
- Ścieżki w programie CAM oparte na rzetelnych skanach.
- Kinematyka pięcioosiowa zapewniająca gładkość głębokich wybrań.
- Rygorystyczna kontrola 3D sprawdzająca wzajemne spasowanie elementów.
Precyzyjna regeneracja form wtryskowych zaczyna się od oceny zużycia, geometrii i miejsc krytycznych dla spasowania. Następnie powstaje model CAD/CAM, a obróbka 5-osiowa pozwala wykonać podcięcia i głębokie kieszenie. Frezowanie łączy się z napawaniem laserowym i elektroerozją, a kontrola 3D potwierdza zgodność wymiarów przed montażem.
FAQ
Dlaczego przed frezowaniem formy wtryskowej najpierw ocenia się zużycie?
Ocena zużycia pozwala wskazać ubytki, odchyłki i strefy krytyczne dla domykania formy. Dzięki temu obróbka obejmuje tylko te miejsca, które naprawdę wymagają odbudowy, co zmniejsza ryzyko poprawek i błędów montażowych.
Po co w regeneracji formy tworzy się model CAD/CAM?
Model CAD/CAM odtwarza brakujące powierzchnie na podstawie dokumentacji technicznej lub skanu 3D. Umożliwia to bezpieczne zaplanowanie ścieżek narzędzia, kontrolę naddatków i symulację obróbki przed uruchomieniem maszyny.
Kiedy potrzebna jest obróbka pięcioosiowa przy frezowaniu form?
Obróbka pięcioosiowa jest potrzebna przy podcięciach, głębokich kieszeniach i złożonych powierzchniach, których nie da się skutecznie wykonać w układzie trójosiowym. Jeden montaż detalu ogranicza błędy pozycjonowania i poprawia jakość wykończenia.
Jak frezowanie współpracuje z napawaniem laserowym i elektroerozją?
Frezowanie usuwa naddatek po napawaniu laserowym i nadaje docelowy wymiar odbudowanej powierzchni. Elektroerozja wchodzi tam, gdzie geometria jest zbyt skomplikowana dla frezów, na przykład przy bardzo małych promieniach naroży.
Dlaczego kontrola 3D po obróbce jest tak ważna?
Kontrola 3D potwierdza zgodność wykonanej geometrii z modelem cyfrowym i szybko ujawnia odchyłki. To pozwala skorygować mikrobłędy przed montażem narzędzia oraz ogranicza ryzyko kosztownych przestojów podczas prób wtryskowych.
