
Jak wygląda regeneracja nietypowej części maszyny bez pełnej dokumentacji technicznej
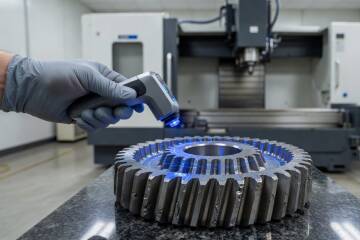
Regeneracja nietypowej części maszyny bez dokumentacji technicznej pozwala przywrócić jej funkcjonalność w ułamku kosztu nowego elementu. W branżach motoryzacyjnej, AGD i narzędziowej koszt takiego zabiegu wynosi zwykle od 20% do 50% ceny nowej części. Czas przestoju linii produkcyjnej skraca się wówczas wielokrotnie w porównaniu z wielotygodniowym oczekiwaniem na fabryczny zamiennik.
Kiedy regeneracja nietypowej części ma sens?
Zabieg ten opłaca się przy detalach drogich lub wycofanych z produkcji, których wartość przekracza 3000-5000 złotych. W motoryzacji dotyczy to często korpusów turbosprężarek czy wielkogabarytowych siłowników. W branży AGD odtwarza się zużyte prowadnice. Z kolei w narzędziówce naprawia się wykrojniki i formy wtryskowe. Jako firma Adex-met z Łodzi wiemy, że warunkiem opłacalności jest dobry stan bazy detalu oraz ubytki materiału nieprzekraczające 10-15% objętości roboczej.
Zanim rozpocznie się naprawa części do maszyn, trzeba przeanalizować historię awarii. Kluczowe dane to gatunek stali, twardość w skali HRC oraz warunki pracy układu. Należy określić, czy uszkodzenie wynika ze ścierania, przegrzania, czy cyklicznego zmęczenia materiału.
Jak rozpoznać zużycie, pęknięcia i deformacje?
Wykrycie mikropęknięć o wielkości poniżej 0,1 mm wymaga zastosowania defektoskopii magnetycznej lub specjalnych badań penetracyjnych. Diagnozę zawsze zaczyna się jednak od dokładnej kontroli wizualnej, szukając gołym okiem śladów zatarć i głębokich rys.
W przypadku obracających się wałów i wrzecion diagności stosują ogólne pomiary drgań oraz analizę hałasu. Zwiększenie amplitudy drgań o 2-3 mm/s często wskazuje na utratę geometrii jeszcze przed fizycznym demontażem podzespołu. Badania ultradźwiękowe pozwalają z kolei zlokalizować wady ukryte pod powierzchnią detalu na głębokości kilkunastu milimetrów.
Na czym polega pomiar 3D bez dokumentacji?
Inżynieria wsteczna opiera się na stworzeniu wirtualnego modelu CAD uszkodzonego detalu. Współrzędnościowe maszyny pomiarowe zbierają precyzyjne punkty z powierzchni obiektu, odwzorowując jego rzeczywistą geometrię w specjalistycznym oprogramowaniu.
W naszej łódzkiej praktyce w Adex-met wykorzystujemy pomiary 3D z dokładnością do 0,003 mm. Pozwala to na wierne odtworzenie kształtów nawet bardzo skomplikowanych form wtryskowych. Otrzymany, poprawiony profil służy do zaprogramowania ścieżek dla maszyn CNC. Fizyczny, zużyty element całkowicie zastępuje w tym procesie brakujące papierowe rysunki.
Kiedy wybrać napawanie laserowe detalu?
Wybór odpowiedniej technologii zależy od stopnia degradacji materiału oraz jego twardości. Poszczególne metody dobiera się według konkretnych wskazań inżynieryjnych:
- Napawanie laserowe – najlepsze dla ubytków od 0,1 mm do 2 mm. Minimalizuje ilość wprowadzanego ciepła i pozwala zachować fabryczną twardość rdzenia na poziomie 40-50 HRC.
- Toczenie i frezowanie CNC – stosowane przy rozleglejszych uszkodzeniach, gdzie konieczne jest zebranie dużej ilości naddatku i wygenerowanie nowej bryły.
- Obróbka elektroerozyjna – niezbędna przy detalach bardzo twardych (powyżej 60 HRC) i skomplikowanych wnękach, których nie obrobi tradycyjny frez.
Klientom naszej firmy często rekomendujemy łączenie tych technologii, aby optymalnie zregenerować trudne powierzchnie robocze. Jeśli planujesz odnowienie kluczowych komponentów swojej linii montażowej, warto skonsultować dobór metody z doświadczonym zakładem narzędziowym.
Jak park maszynowy wspiera odtworzenie geometrii?
Pięcioosiowe centra frezarskie umożliwiają obróbkę złożonych kształtów w jednym zamocowaniu. Zmniejsza to błąd pozycjonowania i znacznie skraca całkowity czas pracy. Z kolei przemysłowe lasery precyzyjnie nakładają cienkie warstwy twardych stopów o podwyższonej odporności na ścieranie.
W Adex-met realizujemy takie zlecenia dla branży motoryzacyjnej i przemysłu lekkiego. Wykorzystujemy do tego nowoczesny park ponad 30 obrabiarek CNC oraz specjalistycznych drążarek. Taka infrastruktura pozwala nam mechanicznie odtworzyć profil detalu o dowolnej złożoności.
Jak przebiega kontrola jakości naprawionej części?
Weryfikacja końcowa opiera się na porównaniu gotowego wymiaru z modelem CAD w granicach tolerancji do 0,01 mm. Sprawdza się przede wszystkim współosiowość oraz profil powierzchni współpracujących. W wielu zakładach przemysłowych stosuje się także rygorystyczne badania chropowatości, jeśli wymaga tego specyfikacja ciasnego łożyskowania.
W Adex-met jakość procesów opieramy na certyfikacie PN-EN ISO 9001, wykorzystując maszyny współrzędnościowe. Pasowanie elementu zależy od dokładnego zachowania szczelin smarnych, które zazwyczaj wynoszą w takich układach od 0,02 mm do 0,05 mm. Standaryzacja oraz dokumentowanie historii produkcji zapewniają powtarzalność oczekiwaną przez duże europejskie fabryki.
Regeneracja nietypowej części maszyny bez dokumentacji technicznej bywa opłacalna przy drogich, trudno dostępnych detalach i niewielkim zakresie ubytków. O skuteczności decydują analiza awarii, pomiar 3D, inżynieria wsteczna oraz dobór technologii: napawania laserowego, obróbki CNC lub elektroerozji. Kluczowe są też kontrola jakości, tolerancje i właściwe dane o materiale oraz warunkach pracy.
FAQ
Kiedy regeneracja nietypowej części maszyny jest bardziej opłacalna niż zakup nowej?
Regeneracja jest najbardziej opłacalna, gdy część jest droga, trudno dostępna albo wycofana z produkcji. Zwykle ma sens, gdy koszt naprawy stanowi tylko część ceny nowego detalu i gdy baza elementu jest jeszcze w dobrym stanie. Ważne jest też, aby ubytki materiału nie były zbyt duże.
Jakie dane trzeba zebrać przed zleceniem naprawy części do maszyny?
Należy zebrać informacje o materiale, twardości, funkcji elementu i warunkach jego pracy. Istotna jest także historia awarii, bo pozwala ustalić, czy uszkodzenie wynikało ze ścierania, przegrzania czy zmęczenia materiału. Te dane ułatwiają dobór właściwej technologii regeneracji.
Na czym polega inżynieria wsteczna bez dokumentacji technicznej?
Inżynieria wsteczna polega na odtworzeniu geometrii detalu na podstawie jego rzeczywistego stanu. Wykorzystuje się pomiary 3D oraz model CAD, który odwzorowuje kształt i wymiary elementu. Taki model służy później do zaprogramowania obróbki i odtworzenia brakujących fragmentów.
Kiedy stosuje się napawanie laserowe, a kiedy obróbkę CNC lub elektroerozję?
Napawanie laserowe stosuje się przy niewielkich ubytkach i tam, gdzie trzeba ograniczyć wpływ ciepła na materiał. Toczenie i frezowanie CNC wybiera się przy większych deformacjach oraz konieczności zebrania większego naddatku. Elektroerozja jest odpowiednia dla bardzo twardych materiałów i skomplikowanych wnęk.
Co decyduje o tym, czy naprawiona część będzie dobrze pasować?
O pasowaniu decyduje zachowanie wymaganych tolerancji, współosiowości i geometrii powierzchni współpracujących. Liczy się także kontrola końcowa po obróbce, najlepiej z użyciem pomiarów porównawczych względem modelu CAD. Jeśli element pracuje w układzie smarnym lub łożyskowanym, kluczowe są też właściwe szczeliny robocze.
