
Kiedy obróbka na frezarce konwencjonalnej skraca naprawę form, wykrojników i krótkich serii w narzędziowni
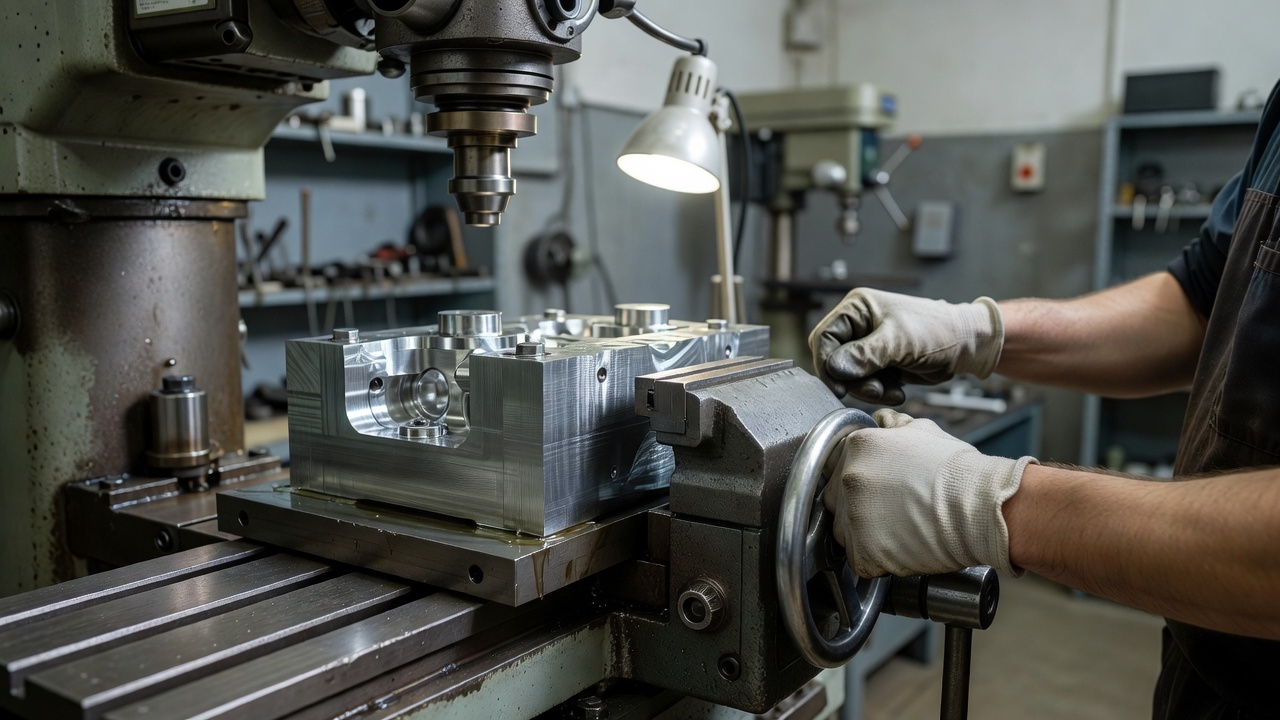
Frezowanie manualne zachowuje praktyczne znaczenie w nowoczesnych narzędziowniach, szczególnie przy naprawach form wtryskowych, wykrojników i krótkich seriach. Operator bezpośrednio steruje ruchem narzędzia oraz detalem. Pozwala to na natychmiastową reakcję bez konieczności generowania kodu NC. W efekcie czas przygotowania obróbki skraca się do minimum, a elastyczność całego procesu rośnie. Złagodzenie rygorów czasowych obniża z kolei koszty uruchomienia maszyn przy pojedynczych zleceniach.
W wielu zakładach frezarki ręczne stosuje się tam, gdzie liczy się szybkość pojedynczej korekty. Doświadczeni specjaliści oceniają twardość materiału na bieżąco. Dostosowują oni parametry skrawania bezpośrednio podczas pracy z elementami po naprawach spawalniczych lub przy detalach o skomplikowanych, nieregularnych kształtach.
Kiedy opłaca się użyć frezarki konwencjonalnej?
Maszyny te przynoszą największe oszczędności przy seriach liczących od 5 do 50 sztuk oraz przy prototypach. Wykorzystując frezowanie na maszynach konwencjonalnych, omija się etap długotrwałego programowania i weryfikacji ścieżki narzędzia w programach CAM. Skraca to czas realizacji elementów testowych.
- Modyfikacje i naprawy: Dorabianie pojedynczych wypychaczy, poszerzanie gniazd, sfazowanie ostrych krawędzi czy frezowanie rowka wpustowego o szerokości 10 mm.
- Brak przezbrojeń: Manualna obróbka pozwala wykonać te operacje szybciej niż pełne przygotowanie dużego centrum frezarskiego.
- Bieżąca korekta: Operator natychmiast zmienia posuw, reagując na wibracje lub nietypowe zachowanie frezu w twardym materiale.
Co naprawia się metodami manualnymi?
Proces ten najczęściej ratuje uszkodzone formy wtryskowe po napawaniu laserowym metali. Szybka ingerencja w gotowe oprzyrządowanie przywraca geometrię gniazd i rdzeni, zbierając na przykład 0,5 mm nadlanego materiału. Jako specjaliści realizujący produkcję i naprawę form wtryskowych wiemy, że pominięcie skomplikowanego mocowania na maszynach pięcioosiowych wyraźnie skraca przestoje narzędziowni.
Regeneracja wykrojników i tłoczników również opiera się na korektach płaskich. Zabielanie powierzchni podziału, pogłębianie wyrobionych otworów prowadzących czy wymiana zużytych wkładek przywraca pełną funkcjonalność narzędzia. Manualne usuwanie naddatków bywa też sprawnym wstępem do precyzyjnego cięcia drutem.
Co sprawdzić w rysunku przed obróbką?
Przygotowanie pracy wymaga weryfikacji wymiarów zewnętrznych detalu, głębokości kieszeni oraz położenia otworów względem głównych baz. Klasy IT definiują wyłącznie dopuszczalną tolerancję wymiaru, na przykład H7 dla precyzyjnego otworu. Wymagany naddatek obróbkowy wyznacza się osobno, zależnie od technologii wykończeniowej i przewidywanych odkształceń cieplnych.
Chropowatość powierzchni Ra determinuje z kolei liczbę potrzebnych przejść frezu. Należy uwzględnić promienie wewnętrzne, wymagane fazowania pod kątem 45 stopni oraz płaszczyzny istotne montażowo. Stan utwardzenia detalu bezpośrednio wpływa na ostateczny dobór głowicy skrawającej.
Jak kontrolować jakość po obróbce?
Natychmiast po zakończeniu skrawania weryfikuje się kluczowe wymiary za pomocą zalegalizowanej suwmiarki i śruby mikrometrycznej. Dokładne przyrządy ręczne potwierdzają utrzymanie tolerancji rzędu ±0,05–0,1 mm. Chropowatość płaszczyzn ocenia się wizualnie oraz przy pomocy wzorców, a w kluczowych węzłach stosuje się profilometr pomiarowy.
Praktyka warsztatowa zakłada pozostawienie około 0,2 mm materiału na ostatnie przejście wykańczające. Zbieranie tej resztki zminimalizowanym posuwem gwarantuje lepszą gładkość elementu. Pomiary powtarza się w stałych punktach kontrolnych, co pozwala szybko wychwycić ewentualne zużycie płytek skrawających.
Jak łączyć różne technologie w narzędziowni?
Skomplikowane zlecenia wymagają płynnego przechodzenia między różnymi środowiskami pracy w parku maszynowym. Po manualnym usunięciu największych zgrubień, obrabiany element często trafia do centrów wieloosiowych. Płaskie powierzchnie obrabia się ręcznie, natomiast wysoce złożone krzywizny 3D pozostawia się precyzyjnym układom sterowanym numerycznie.
W firmie Adex-met dysponujemy ponad trzydziestoma nowoczesnymi urządzeniami, w tym pięcioosiowymi centrami DMG i Mikron oraz drążarkami wgłębnymi. Wdrażany certyfikat systemu jakości PN-EN ISO 9001 wspiera powtarzalność procesów obróbczych. Pomiary 3D z dokładnością do 0,003 mm stanowią twarde potwierdzenie zgodności przed oddaniem naprawionej formy klientowi.
Co decyduje o finalnym wyborze maszyny?
Ostateczna decyzja technologiczna opiera się na złożoności geometrii, liczbie zamawianych sztuk i maksymalnym czasie realizacji zlecenia. Proste detale oraz pilne naprawy powypadkowe faworyzują elastyczne rozwiązania konwencjonalne. Wymagania tolerancji poniżej 0,02 mm lub produkcja kilkudziesięciu identycznych elementów bezwzględnie wymuszają użycie obrabiarek CNC.
Zrozumienie tych różnic zapobiega generowaniu zbędnych kosztów przy wymagających pracach narzędziowych. Jeśli planujesz produkcję nietypowych części zamiennych lub kompleksową regenerację wykrojników, warto przeanalizować optymalną ścieżkę obróbki wspólnie z naszym zespołem.
Frezowanie konwencjonalne zachowuje znaczenie przy szybkich korektach, naprawach form wtryskowych, wykrojników i tłoczników oraz krótkich seriach. Skraca przygotowanie obróbki, pozwala reagować na bieżąco na zachowanie materiału i ogranicza przestoje narzędziowni. O wyborze metody decydują geometria detalu, liczba sztuk, tolerancje i wymagania jakościowe.
FAQ
Kiedy frezowanie na maszynach konwencjonalnych daje największą oszczędność czasu?
Największą oszczędność czasu daje przy pojedynczych korektach, prototypach i krótkich seriach od 5 do 50 sztuk. Eliminacja programowania NC i weryfikacji ścieżki narzędzia skraca przygotowanie zlecenia. Metoda jest też korzystna przy pilnych naprawach, gdy liczy się natychmiastowa reakcja operatora.
Jakie naprawy form i narzędzi najlepiej wykonać na frezarce konwencjonalnej?
Najlepiej sprawdza się przy dorabianiu pojedynczych wypychaczy, poszerzaniu gniazd, fazowaniu krawędzi i korekcie rowków czy płaszczyzn. Jest użyteczna także przy regeneracji form po napawaniu laserowym, gdy trzeba szybko zebrać naddatek materiału. Dobrze nadaje się do prostych operacji płaskich i lokalnych poprawek geometrii.
Jakie informacje z rysunku technicznego trzeba potwierdzić przed startem obróbki?
Trzeba potwierdzić wymiary zewnętrzne, głębokości kieszeni, położenie otworów i wymagane bazy odniesienia. Ważne są też tolerancje, promienie wewnętrzne, fazy, chropowatość powierzchni oraz stan utwardzenia materiału. Te dane decydują o doborze narzędzia i liczbie przejść skrawających.
Jak sprawdza się jakość po frezowaniu konwencjonalnym?
Kluczowe wymiary kontroluje się suwmiarką, mikrometrem i w razie potrzeby profilometrem. Sprawdza się, czy tolerancje zostały utrzymane, a powierzchnie mają wymaganą gładkość i poprawną geometrię. Kontrola obejmuje też miejsca montażowe, bo od nich zależy dalszy montaż narzędzia.
Od czego zależy wybór między frezowaniem tradycyjnym a CNC w naprawach?
O wyborze decydują złożoność geometrii, liczba sztuk, wymagane tolerancje i czas realizacji. Frezowanie tradycyjne jest korzystne przy prostych, pilnych pracach i lokalnych korektach. CNC lepiej sprawdza się przy skomplikowanych kształtach 3D, większej powtarzalności i bardzo ciasnych tolerancjach.
